Dans cet article, nous examinerons les raisons les plus courantes de modifier les dimensions finales des produits manufacturés imprimés sur une imprimante 3D. Cet article sera utile aux concepteurs et inventeurs pour comprendre comment concevoir des modèles 3D pour l'impression XNUMXD.
Commençons par un peu de terminologie. Tous les écarts survenant dans le processus d'impression 3D et les technologies associées sont appelés « erreurs ». Examinons les différents types d'erreurs et analysons-les en détail.
- Erreur de largeur d'extrusion.
- Approximation des rayons en fonction de la hauteur de couche.
- Précision de positionnement de l'extrudeuse d'imprimante 3D.
- Battements inertiels.
- Rétrécissement incontrôlé du matériau.
- Erreur de première couche.
- Porosité.
- Précision correspondante après impression des pièces, décomposition.
- Lieux de séparation du matériau de support.
- Rugosité d'une paroi mince.
Erreur de largeur d'extrusion.
Préparer un modèle tridimensionnel pour l'impression 3D revient à créer un soi-disant G-code. Le G-code est un code informatique qui définit le mouvement de tous les moteurs électriques d'une imprimante 3D. Ces moteurs incluent ceux chargés de déplacer l'extrudeuse (tête d'impression 3D d'une imprimante 3D). Les mouvements et mouvements de l'extrudeuse sont déterminés par la trajectoire, qui est déterminée par la ligne. En vue de l'impression 3D, le modèle est divisé le long de l'axe Z en couches en raison de hauteur de couche sélectionnée. La trajectoire de l'extrudeuse est construite en fonction des dimensions de ces couches, et dans le cas du périmètre de la couche, elle décrit la surface extérieure du modèle, moyennée le long de l'axe Z. À son tour, l'extrudeuse répète la trajectoire définie dans le code G, à savoir le centre de la buse. En fin de compte, lors de la conception de modèles, il est nécessaire de prendre en compte le fait que la buse elle-même a un diamètre de trou à travers lequel le plastique est extrudé. En termes simples, le rayon de la buse est ajouté à la taille du modèle 3D. Lors du choix d'une imprimante 3D, en termes d'erreur de largeur d'extrusion, la précision de la pièce sera plus élevée sur une imprimante avec un diamètre de buse plus petit. Et lors de la conception de modèles tridimensionnels pour l'impression 3D, il est nécessaire de prévoir une marge pour l'élargissement du modèle. Je tiens à noter que dans d'autres technologies d'impression XNUMXD qui utilisent un laser ou un dispositif d'éclairage, la largeur de la ligne périmétrique extérieure dépend de la mise au point, c'est-à-dire de l'épaisseur du faisceau. En règle générale, ces paramètres peuvent être clarifiés avec le fabricant de l'imprimante XNUMXD ou avec des spécialistes. Studia3D.
Voyons comment cela fonctionne sur l'exemple d'un modèle tridimensionnel qui a un trou.

La figure montre un modèle 3D, la visualisation du code G préparé et la trajectoire du centre de la buse de l'extrudeuse pour la 7ème couche d'impression 3D. Sélectionnez les périmètres des trous et placez la largeur réelle de l'extrusion sur la trajectoire (Surlignée en vert clair).

Comme vous pouvez le voir, le diamètre du trou est plus petit. Combien? Sur le rayon de la buse d'un côté + le rayon de la buse de l'autre. C'est-à-dire que lors de la conception d'un trou, je dois définir un écart égal à la largeur de la buse. C'est la même chose avec toutes les autres voitures. Plus la taille de la buse est petite, plus la pièce sera proche de la taille nominale. Dans le même temps, l'impression avec une buse de plus petit diamètre coûtera plus cher. Cela est dû aux performances. Plus de plastique sort par une buse plus grande par unité de temps, ce qui affecte la vitesse d'impression. La durée de fonctionnement de l'imprimante, ainsi que la quantité de matériel, affectent le coût de réception du produit.
Approximation des rayons en fonction de la hauteur de couche.
La hauteur de couche spécifiée affecte directement la précision de l'impression 3D. Ceci est clairement prononcé sur les rayons dans les sections verticales du modèle. Considérez le détail du paragraphe précédent, en le positionnant sur le bord dans la caméra de l'imprimante 3D.

Comme vous pouvez le voir sur la figure, la qualité du trou dépend de la hauteur de couche sélectionnée. Plus la hauteur de couche est basse, meilleure est la pièce. Dans ce cas, il convient de considérer le temps de l'impression 3D. L'augmentation de la hauteur de couche diminue le temps d'impression en réduisant la longueur totale du chemin décrit par l'extrudeuse. En conséquence, le prix de la pièce est réduit, car le temps de fonctionnement d'une imprimante 3D affecte directement le coût de l'impression 3D.
Précision de positionnement de l'extrudeuse d'imprimante 3D.
Ce paramètre détermine la précision de répétition par le centre de la buse de l'extrudeuse de la trajectoire spécifiée dans le G-code. En d'autres termes, ce paramètre caractérise l'écart maximal possible du centre de la buse de l'extrudeuse par rapport à la trajectoire lors de l'impression. Ce paramètre est spécifié par le fabricant de l'imprimante 3D pour un modèle d'imprimante spécifique. Mais il faut noter que ce paramètre correspond à la vitesse d'impression 3D préconisée par le constructeur. À leur tour, les experts Studia3D lors de la préparation d'un code G, l'influence de ce paramètre est minimisée, mais pas complètement éliminée. En plus de la vitesse, ce paramètre est affecté par la rigidité de l'imprimante 3D et du système d'entraînement de l'extrudeuse.
Battements inertiels.
Comme cas particulier de précision de positionnement, nous soulignons les battements d'inertie qui se produisent lors de l'impression tridimensionnelle dans un article séparé. Ce paramètre est affecté par les mêmes positions que celles décrites précédemment, mais cette erreur est réduite différemment. Ceci peut être compris en étudiant le moment où cette erreur affecte la qualité d'impression : un changement brusque de direction du vecteur de mouvement de l'extrudeuse. Lorsque les moteurs électriques, associés au système d'entraînement, modifient brusquement la direction de la trajectoire, la tête d'impression, qui présente un poids caractéristique, continue de se déplacer dans la direction précédente par inertie. Il en résulte des oscillations dynamiques amorties, qui reflètent négativement la surface. L'influence de cette erreur est réduite de deux manières : en réduisant la vitesse d'impression du périmètre extérieur, que nous utilisons pour l'impression de tous les modèles sans exception, et en la fixant lors de la préparation du code G. La deuxième méthode est définie lors de la conception du modèle : si possible, il est nécessaire d'ajouter des conjugaisons aux arêtes à angle aigu du modèle. Cela, lors du positionnement de la pièce sur la plateforme de l'imprimante 3D, dans des sections parallèles au plan XY, donnera des angles vifs sur les périmètres. Comme le montre la pratique, des conjugaisons de 2 mm sont considérées comme suffisantes. Nous allons illustrer cela avec un exemple.

Comme vous pouvez le voir sur la figure, en arrondissant le coin (en introduisant un congé sur la face), nous avons minimisé l'effet de cette erreur.
Rétrécissement incontrôlé du matériau.
Ce paramètre intervient généralement lors de l'impression 3D d'objets de grande taille. Par grande taille, on entend une taille supérieure à 30 % des dimensions maximales de la chambre d'impression 3D, le long de n'importe quel axe de coordonnées. Cette erreur se manifeste le plus souvent par une adhérence intercouche et une diminution des dimensions dans les plans parallèles à XY.
Nos observations ont révélé un retrait approximatif pour certains des matériaux les plus courants par rapport aux dimensions de la section transversale le long des axes parallèles.
ABS : par XY ≈ 5 % ; par Z ≈ 1%
PLA : XY 2 % ; par Z ≈ 0,5%
Polypropylène : par XY ≈ 7 % ; par Z ≈ 10%
Erreur de première couche.
Le programme de préparation du code G considère que la plate-forme de l'imprimante 3D est absolument parallèle au plan XY, cependant, en pratique, l'étalonnage de la plate-forme a également sa propre erreur. DANS Studia3D la norme pour la différence d'épaisseur de la première couche est :
Δ = 0.1 mm avec une hauteur de couche de 0,2 mm
Δ = 0.05 mm avec une hauteur de couche jusqu'à 0,2 mm
Porosité.
La porosité dans le cas de l'impression 3D n'est généralement discutée que dans le cas de pourcentage de remplissage des dalles intérieures jusqu'à 100%. Cependant, lors de l'impression avec un remplissage à 100%, la porosité ne va nulle part.

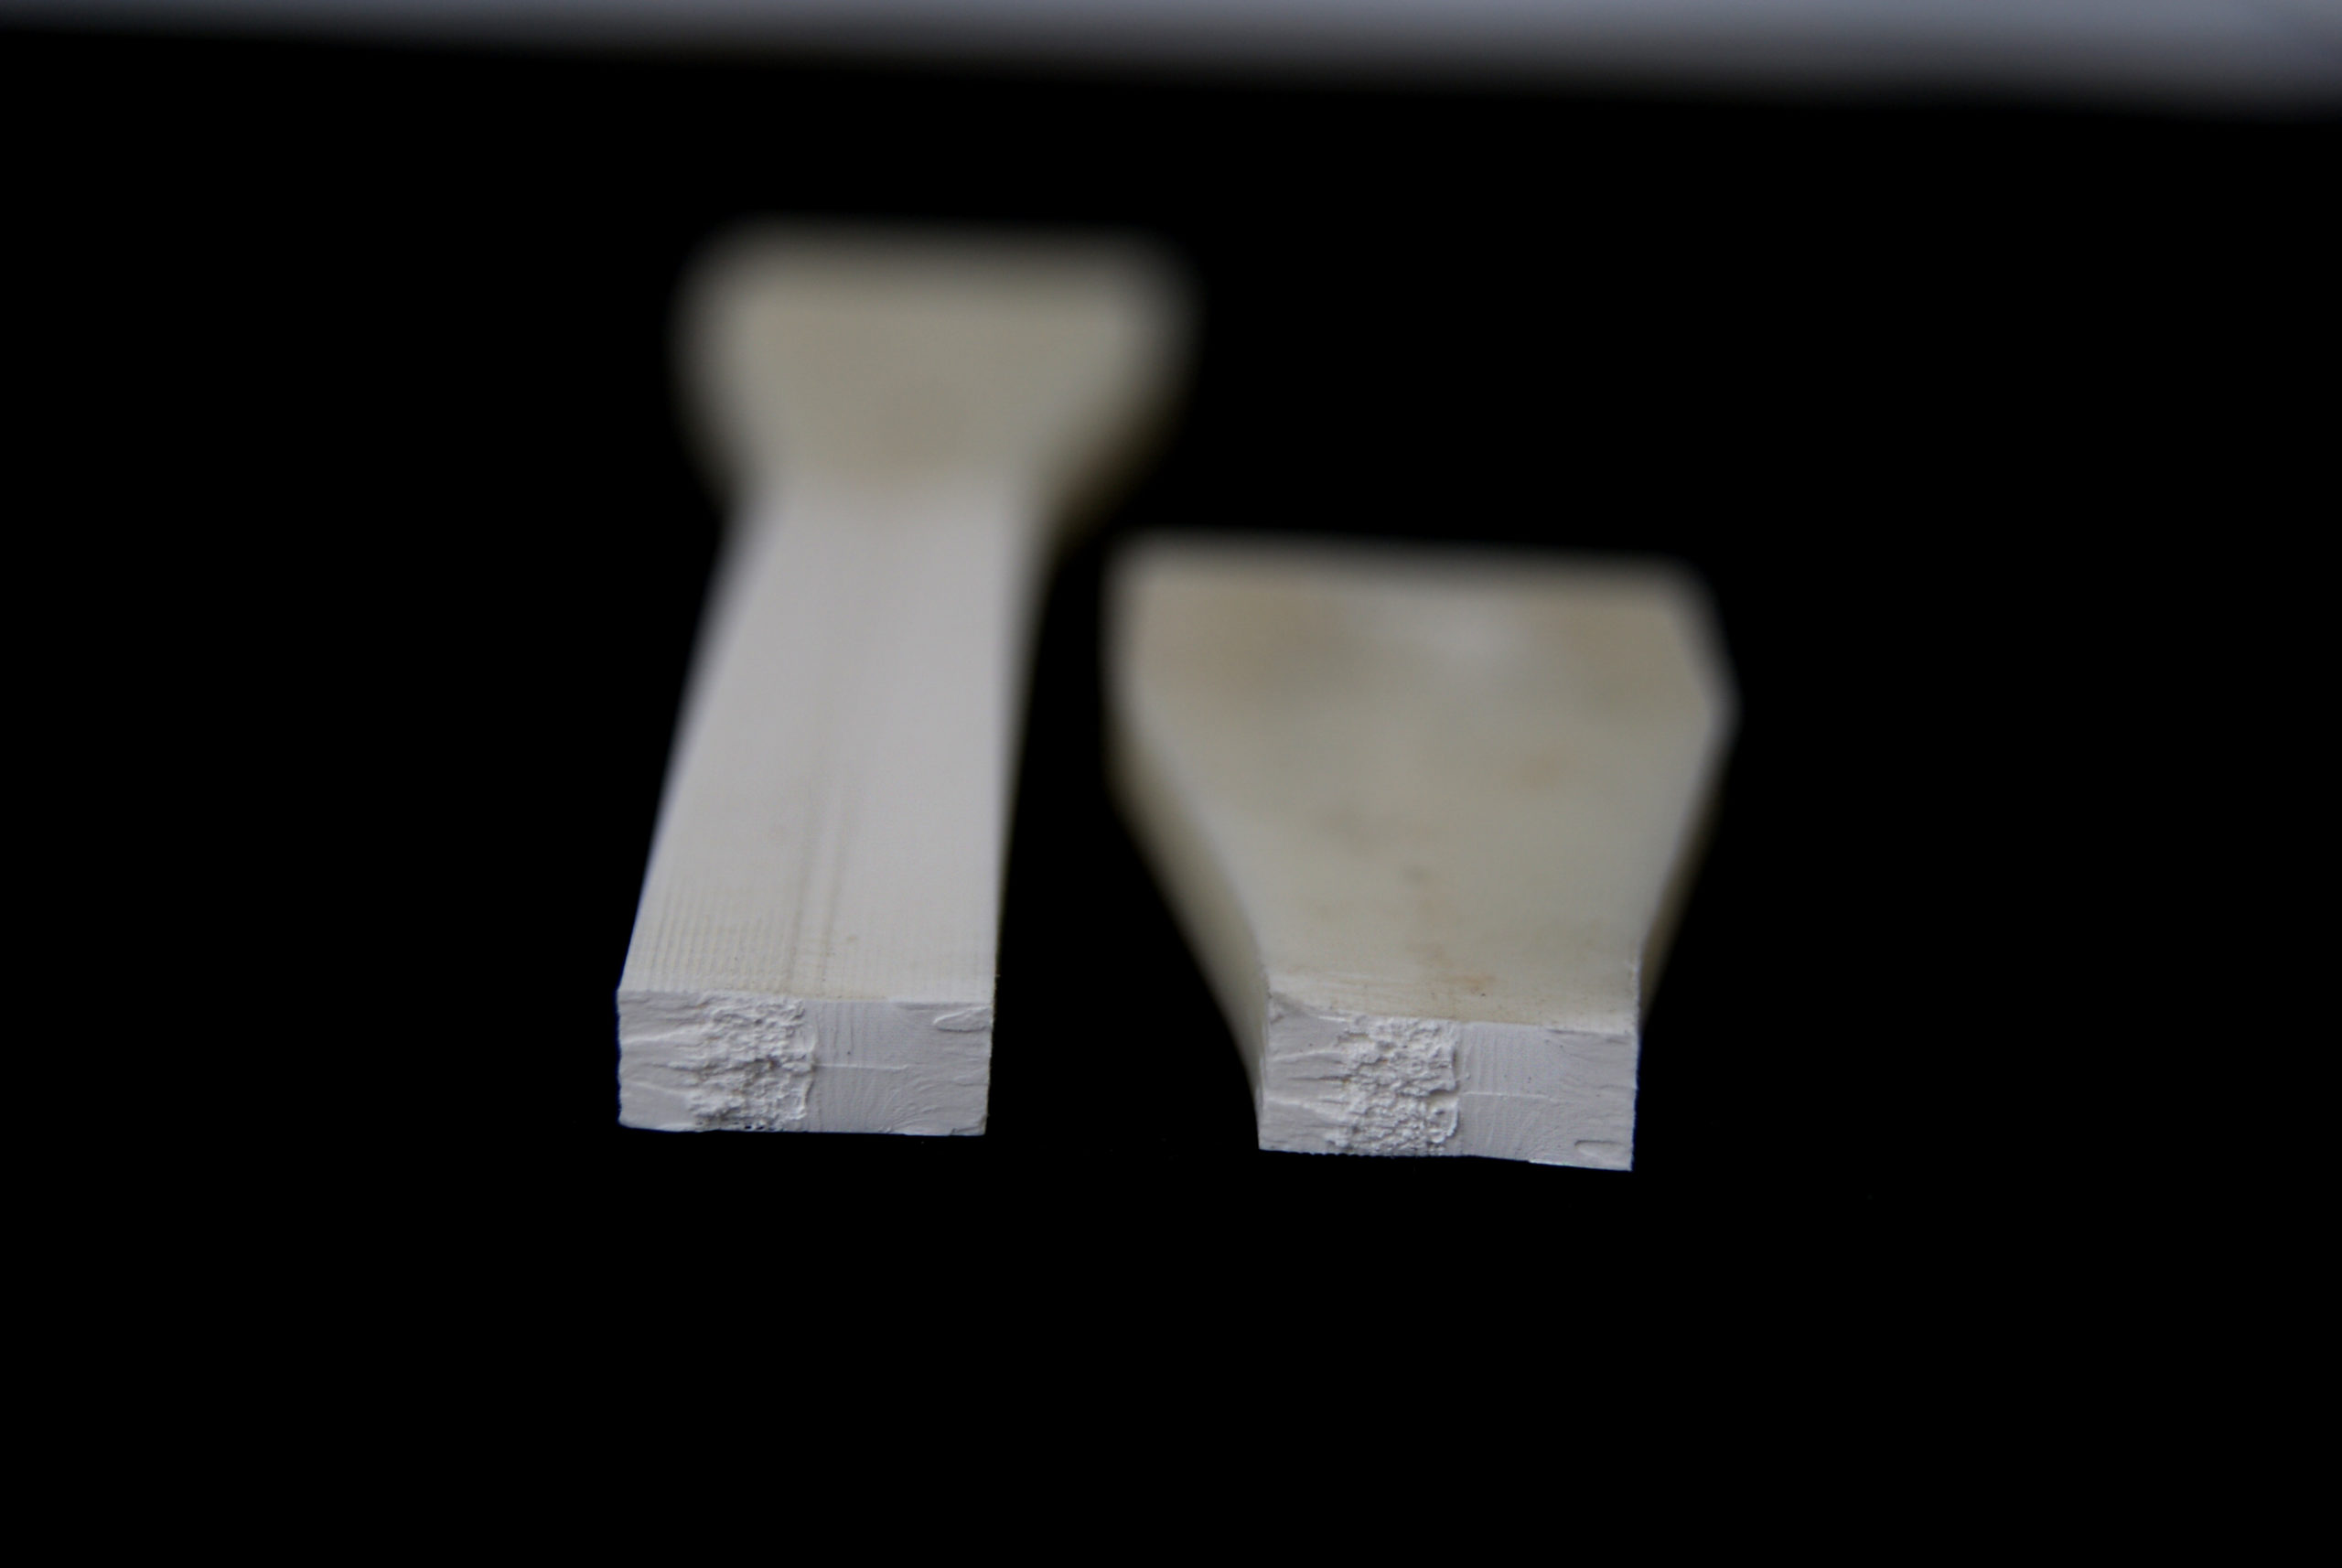
Cela peut être clairement vu lors de l'examen de l'endroit où la pièce se brise à travers un microscope pour détermination des caractéristiques de résistance.
Précision correspondante après impression des pièces, décomposition.
Si le modèle n'est pas inclus dans la zone d'impression de l'imprimante 3D, il est divisé en composants. Dans le meilleur des cas, des rainures sont prévues pour un assemblage des plus précis. Il faut comprendre que l'assemblage du modèle à partir des composants affecte également la précision de la conception globale. Cette précision est très difficile à évaluer. Nous acceptons des écarts par rapport au modèle donné de l'ordre de + - 2%. Pour fixer le joint, nous n'utilisons presque jamais de colle, mais utilisons solution chimique spéciale... Au final, les pièces ne collent pas entre elles, mais sont soudées, non seulement par fusion thermique du matériau, mais par fusion chimique. Quant à la force d'adhérence : elle est supérieure à l'adhérence entre les couches. En termes simples, si vous jetez une telle pièce contre un mur, elle se brisera, mais surtout pas au niveau des joints.
Lieux de séparation du matériau de support.
Cet article fait référence aux supports qui peuvent être retirés mécaniquement. Le matériau de support et le matériau de la pièce principale étant constitués du même matériau, ils sont simplement soudés ensemble sous l'influence de la température. L'arrachement de tels supports laisse des traces, des fils, des éclats, etc.
Pour réduire cette erreur au minimum, il est nécessaire de commander l'impression 3D avec supports solubles... En raison du matériau coûteux du support soluble, le coût de l'impression 3D augmente également de manière significative. La précision, comme la beauté, exige des sacrifices.
Rugosité d'une paroi mince.
Lors de la préparation du code G sous une forme standard, le programme s'efforce de rendre votre partie aussi forte que possible. Ceci n'est mauvais que dans un cas, lorsque le produit comporte des éléments à paroi mince. Lors de la construction de la trajectoire, nous définissons l'épaisseur de paroi minimale à l'intérieur de laquelle le remplir... Typiquement cette épaisseur est égale à 3 fois le diamètre de la buse. Mais dans les cas où il y a des endroits où l'épaisseur est inférieure à l'épaisseur du mur extérieur, le programme, lors de la construction de la trajectoire, tracera un périmètre de chaque côté et comblera le vide entre eux. Du fait que le remplissage se produira à une distance de 1 à 2 diamètres de buse, l'extrudeuse se mettra à vibrer, un faux-rond inertiel se déclenchera (voir paragraphe battement inertiel). Plus cette distance est réduite à 1 diamètre de buse, plus la fréquence de résonance proche se produit rapidement. Tout cela affecte négativement l'apparence de cette paroi, car les vibrations sont transmises au matériau environnant. Voyons clair.

Pour minimiser cette erreur, il est nécessaire de concevoir la pièce de telle sorte que l'épaisseur de paroi soit un multiple du diamètre de la buse. La différence est sur le visage !

Sortie.
En conclusion, je tiens à noter que lors de la conception de modèles tridimensionnels pour l'impression 3D, il est nécessaire de prendre en compte la totalité de tous les facteurs affectant la précision des produits, et de ne pas en considérer un en particulier. Équipe Studia3D Nous travaillons chaque jour pour garantir un processus d'impression 3D parfaitement prévisible et contrôlable. Cependant, comme tout type de production, l'impression 3D a sa propre précision. Il n'existe pas de dimensions idéales. C'est pourquoi nous apprécions particulièrement la fourniture, en plus des modèles XNUMXD, d'un plan d'exécution du produit, indiquant tous les ajustements, tolérances, rugosités, etc. Ce n'est qu'ainsi que nous pouvons sélectionner la technologie, préparer correctement le code G et garantir la qualité définie par le concepteur. Dans d'autres cas, avant de lancer un lot, il est nécessaire de réaliser des impressions de « prévision », après avoir étudié et sélectionné les paramètres nécessaires.



Auteur: Studia3D Aggregator
Plus d'articles de Studia3D Aggregator